Łączenie elementów ze stali odpornej na korozję wymaga odpowiedniej wiedzy technicznej oraz precyzyjnie dobranego materiału dodatkowego. W tym artykule znajdziesz praktyczny przewodnik, z którego dowiesz się, na jakie parametry zwracać uwagę podczas przygotowań do pracy z migomatem. Omówimy kwestie oznaczeń chemicznych, dobór średnicy spoiwa, właściwe mieszanki gazowe oraz osprzęt niezbędny do płynnego podawania materiału. Zapoznaj się z poniższymi wskazówkami i sprawdź, jaki drut do spawania nierdzewki zagwarantuje najwyższą trwałość i estetykę Twoich spoin. Zapraszamy do lektury!
W tym artykule znajdziesz:
- Skład chemiczny drutu spawalniczego a gatunek stali
- Średnica drutu spawalniczego a grubość spawanego materiału
- Gaz osłonowy przy spawaniu metodą MIG/MAG
- Przygotowanie podajnika i prowadnika drutu
- Czyszczenie i obróbka wykończeniowa spoiny
- Jaki drut do spawania stali nierdzewnej wybrać do prac amatorskich?
- Często zadawane pytania (FAQ)
Skład chemiczny drutu spawalniczego a gatunek stali
Oznaczenie drutu spawalniczego musi odpowiadać klasie spawanego materiału bazowego. Podstawową zasadą jest dobieranie spoiwa o stopniu stopowego wzbogacenia równym bądź nieco wyższym niż łączona stal. Najpopularniejsze stale austenityczne (np. 304, 304L) wymagać będą spoiwa typu 308LSi, gdzie litera "L" oznacza obniżoną zawartość węgla, zabezpieczając spoinę przed korozją międzykrystaliczną, a "Si" oznacza podwyższoną zawartość krzemu ułatwiającą wtopienie. Z kolei do elementów kwasoodpornych (np. stal 316, 316L) wykorzystuje się drut spawalniczy nierdzewny 316LSi z dodatkiem molibdenu.
Średnica drutu spawalniczego a grubość spawanego materiału
Wybór odpowiedniego przekroju wpływa na stabilność łuku spawalniczego oraz ilość wprowadzanego ciepła:
-
Średnica 0,8 mm – przeznaczona do cienkich blach i precyzyjnych prac warsztatowych, umożliwia idealną kontrolę nad jeziorkiem spawalniczym;
-
Średnica 1,0 mm – uniwersalny rozmiar do konstrukcji o średniej grubości ścianek, zapewniający odpowiednie wtopienie przy dobrej wydajności;
-
Średnica 1,2 mm – stosowana w warunkach przemysłowych do grubych elementów stalowych, gdzie wymagana jest wysoka przetapialność materiału.
Gaz osłonowy przy spawaniu metodą MIG/MAG
Samo odpowiednie spoiwo nie wystarczy – łączona powierzchnia wymaga ochrony przed utlenianiem. Gdy wykorzystujesz drut nierdzewny do migomatu, zakazane jest stosowanie czystego dwutlenku węgla, który powoduje nawęglanie spoiny i utratę właściwości antykorozyjnych. Optymalny wybór stanowi mieszanka argonu z niewielką domieszką dwutlenku węgla (zazwyczaj 1-2.5%) lub tlenu. Taki skład gazu osłonowego stabilizuje łuk, redukuje ilość odprysków oraz dba o prawidłowe zwilżanie brzegów spoiny.
Przygotowanie podajnika i prowadnika drutu
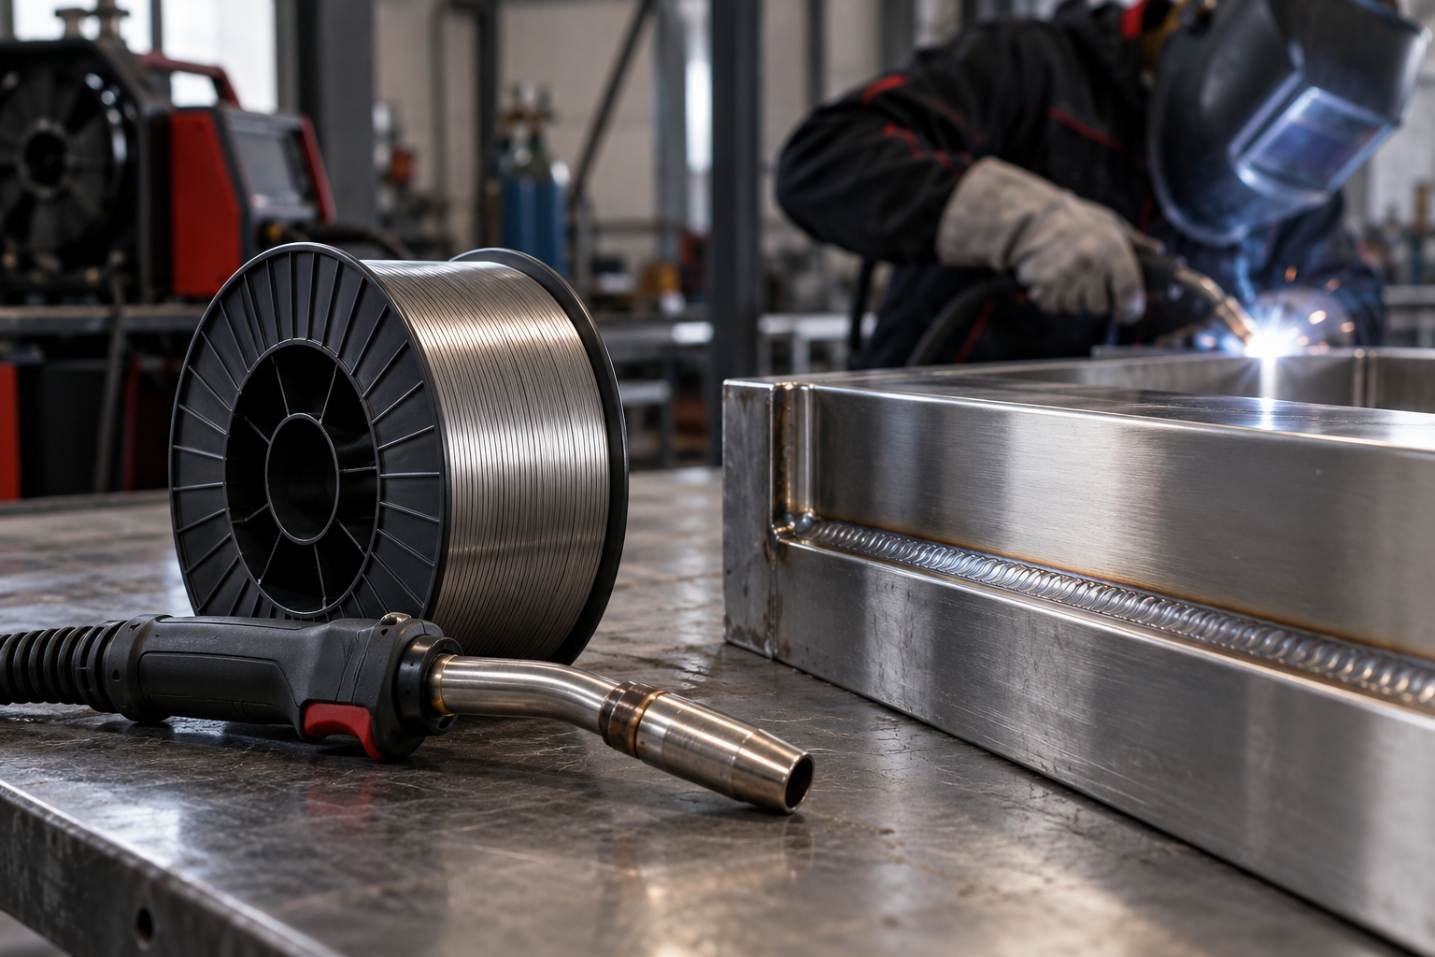
Prawidłowy montaż spoiwa w półautomacie spawalniczym zapobiega problemom z jego podawaniem. Stal stopowa jest twardsza niż stal czarna, lecz jej powierzchnia bywa podatna na zarysowania. Wykorzystując drut do spawania stali nierdzewnej, zamontuj rolki podajnika z rowkiem typu "V" dopasowanym do średnicy elementu. Prowadnik drutu w uchwycie spawalniczym powinien być wykonany z teflonu lub teflonowo-węglowego tworzywa, co zapobiega ścieraniu metalu i minimalizuje opory podczas wysuwu.
Czyszczenie i obróbka wykończeniowa spoiny
Po zakończeniu układania ściegu spoiny niezbędna jest jej odpowiednia pielęgnacja. Przebarwienia powstające w strefie wpływu ciepła sygnalizują utratę warstwy pasywnej chroniącej przed korozją. Spoinę należy dokładnie oczyścić szczotką ze stali nierdzewnej (nigdy węglowej), a następnie zastosować trawienie i pasywację chemiczną. Dbanie o ten etap gwarantuje, że spaw z drutu do spawania nierdzewki zachowa pełną odporność środowiskową przez długie lata eksploatacji.
Jaki drut do spawania stali nierdzewnej wybrać do prac amatorskich?
W zastosowaniach domowych oraz półprofesjonalnych kluczowa jest prostota i wszechstronność rozwiązania. Dobrym punktem wyjścia jest drut do spawania stali gatunku 308LSi o średnicy 0,8 mm, który poradzi sobie z większością standardowych blach. Przed zakupem szpuli warto zweryfikować parametry swojego półautomatu oraz upewnić się, że posiadasz odpowiednie butle gazowe. Inwestycja w sprawdzone spoiwo uznanych producentów redukuje ryzyko powstawania wad spawalniczych i oszczędza czas potrzebny na poprawki. Wybierz profesjonalny osprzęt i podnieś jakość realizowanych prac!
Często zadawane pytania (FAQ)
Czy można spawać nierdzewkę zwykłym drutem do stali czarnej?
Nie, spawalnicze połączenie stali nierdzewnej drutem do stali czarnej doprowadzi do natychmiastowego wymieszania materiałów i utraty właściwości antykorozyjnych. W miejscu spoiny pojawia się szybka korozja, a samo łączenie traci wymaganą wytrzymałość mechaniczną. Do tego typu zadań należy bezwzględnie stosować drut spawalniczy nierdzewny.
Czy drut samoosłonowy nadaje się do spawania stali nierdzewnej?
Na rynku istnieją specjalistyczne druty samoosłonowe do stali nierdzewnej, jednak ich użycie wymaga dokładnego ustawienia parametrów i generuje dużo odprysków. Dla uzyskania czystej, estetycznej spoiny zdecydowanie lepszym wyborem jest drut nierdzewny do migomatu stosowany w osłonie argonowej z dodatkiem CO₂. Taki zestaw zapewnia znacznie wyższą jakość przetopu oraz estetykę wykonania.
Co oznacza symbol "L" przy oznaczeniach drutu nierdzewnego (np. 308L)?
Litera "L" oznacza obniżoną zawartość węgla (ang. low carbon) w składzie chemicznym spoiwa, która zazwyczaj nie przekracza 0,03%. Dzięki temu drut do spawania nierdzewki z tą literą chroni spoinę przed powstawaniem węglików chromu i korozją międzykrystaliczną. Jest to bardzo pożądana cecha w konstrukcjach narażonych na trudne warunki środowiskowe.